新鑫焊接的成因与解决方案
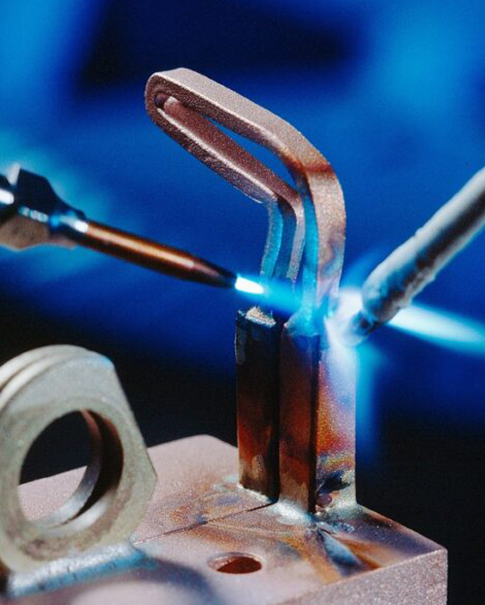
黄铜焊条广泛应用于金属连接、金属加工、装饰性金属制品制作及修复作业。润湿性差、气孔、裂纹及接头不平整等问题均可能影响最终成品质量。表面处理、助焊剂选择、加热工艺及接头设计均对接头质量具有重要影响。
铜陵新鑫焊接材料有限公司为全球分销商及工业客户提供黄铜焊棒及配套钎料。本指南阐述了六种常见问题及相应的实用解决方案。
问题:熔融填料在表面形成小球或滚状物,而非均匀铺展并实现键合。
可能原因:接头表面残留油渍、锈迹、氧化物或涂层;工件温度过低,而火焰直接熔化焊棒;或使用不当或过热的助焊剂,亦可能导致润湿性不足。
解决方案:清洁接头表面,露出洁净的金属。选择与黄铜棒、基金属及工作温度相匹配的助焊剂。均匀加热接头,待工件熔化并润湿填充剂时,再引入黄铜棒。避免持续将火焰对准黄铜棒。 新鑫焊接可根据具体应用辅助选择黄铜棒及助焊剂。
问题:研磨后表面出现小孔,或内部空腔显现。
可能原因:油脂、水分及污染物均可能引入气体;过度加热可能导致锌材挥发;快速添加填料则可能使气体滞留于接头内。
解决方案:保持工件与钢棒清洁且干燥;控制加热时间与火焰位置,以防止局部过热;以适当温度稳定进给钢棒;若流动不畅,应在追加加热前检查清洁度与助熔剂使用情况;对于要求密封接头的部件,须执行规定的泄漏测试——仅凭外观检查无法确认密封性能。
问题:接头初始状态看似完好,但在冷却或运行过程中出现裂纹。
可能原因包括:应力集中、填充材料与基体金属的组合不当、凝固前发生位移、加热不均匀或夹具约束过强。
解决方案:审查裂纹位置、接头设计、材料及加热工艺。在凝固过程中保持装配体稳定,并使用适当的支撑装置。对于暴露于振动、疲劳或重大载荷的接头,应通过试装及相关的力学测试加以验证。与新鑫焊接部门共享母材、接头构型及使用条件,以选择合适的焊接方案。
问题:深色沉积物或大量熔渣残留物覆盖于接头表面,导致后续精整加工困难。
可能原因:清洁不充分、加热时间过长、氧化、助焊剂过量或残留物未完全清除,均可能影响表面状态。
解决方案:接合前进行清洁处理,适量施加助焊剂,并避免长时间加热。待工件充分冷却后,按照助焊剂使用说明清除残留物。根据需要采用刷光、研磨或抛光工艺进行处理。对于雕塑及装饰性工件,应在批量生产前在样品上测试接合面色泽及表面处理效果。
问题:外观看似已填充完毕,但内部接合面尚未完全粘接。
可能原因:外部温度可能足够高,而内部仍保持低温;接合面污染、间隙不当或过早添加填充料均可能导致填充失败。
解决方案:对于毛细钎焊,应根据所选焊料及工艺确定适当的间隙,并对接头进行均匀加热;对于钎焊,则需检查接头制备情况、润湿性及有效结合面积。较大的外部角形焊缝并不能证明内部接头质量。在批量生产前,应通过截面检测或其他适当试验验证工艺可行性。
问题:细管或薄板在接头处发生弯曲、塌陷或局部熔化。
潜在原因:集中热源、棒材直径或进给速率不当,以及反复加热均可能损坏薄截面工件。对于不同厚度的工件,需谨慎控制热量分布。
解决方案:根据工件厚度选择合适的焊条直径和火焰尺寸。谨慎分配热量,避免对薄件长时间加热。若焊剂无法均匀铺展,在提高温度前,应重新检查清洁度、助焊剂及材料兼容性。新鑫HS221 焊条提供常见直径:1.6、2.0、2.5 及 3.0 mm,标准长度为 1,000 mm。
HS221 黄铜焊接棒属于新鑫系列黄铜焊材之一。其应用包括适用于钢构件的连接、装饰金属加工、雕塑制作及修复,但均需经过工艺验证。
按重量计的典型化学成分如下:Cu 58.0–62.0%;Sn ≤1.0%;Si 0.1–0.5%;Mn ≤0.3%;Zn 余量。最终成分及验收要求均以双方约定的技术规范和批次检验报告为准。铜陵新鑫焊接材料有限公司提供黄铜焊棒、银钎焊合金、铜磷钎焊合金、铝连接材料及钎焊助焊剂。我们为分销商及工业采购商提供定制包装与自有品牌服务。
一致的接头质量始于选择合适的填充材料、正确的制备工艺以及可控的加热过程。请与新鑫焊材有限公司分享您的应用需求,共同探讨适合您工艺的合适产品。
官方网站:https://www.superlionwelding.com/
电子邮箱:jasmine@xxhccn.com
电话 : +86 13705623213
电子邮件 : Jasmine@xxhccn.com
微信 : +86 13705623213
Whatsapp : +8613705623213
地址 : 安徽省铜陵市狮子山高新区栖凤路4077号